
3D Yazıcılarda Kabus Son Buluyor: ASA, ABS ve PETG Nozul Tıkanıklığı Neden Olur, Nasıl Çözülür?
•
Yazar: Özgür Günsel
•
Yayın Tarihi: 10.09.2026
•
Okuma Süresi: 4 Dakika
3D yazıcı kullanıcılarının en çok karşılaştığı ve can sıkan problemlerin başında şüphesiz nozul tıkanması (nozzle clog) gelir. Özellikle PLA gibi basımı kolay malzemelerden ASA, ABS ve PETG gibi mühendislik plastiklerine geçiş yaptığınızda, bu sorunla karşılaşma olasılığınız katlanarak artar. Baskının tam ortasında ekstrüderden gelen o "tık tık" sesini duymak istemiyorsanız, doğru yerdesiniz.
Bu rehberde; ASA, ABS ve PETG filamentlerinin neden tıkandığını inceleyecek ve yazıcınızı bu durumdan kurtaracak kesin çözüm yöntemlerini anlatacağız.
Filamentlerin Tıkanma Karakterleri: Neden Tıkanıyorlar?
Her malzemenin kimyasal yapısı ve termal davranışı farklıdır. Bu yüzden ASA'nın tıkanma sebebiyle PETG'ninki aynı olamaz.
1. ASA ve ABS: Yüksek Isı ve Karbonlaşma Tuzağı
ASA ve ABS, 240°C ile 260°C gibi yüksek sıcaklıklarda basılır. Bu malzemelerin en büyük düşmanı bekleyen ısıdır.
- Karbonlaşma: Baskıyı durdurduğunuzda veya bir katmanda nozul yavaşladığında, hotend içinde kalan filament aşırı ısıdan dolayı kömürleşir (karbonlaşır). Bu kömürleşmiş küçük parçalar nozulun çıkışını tamamen kapatır.
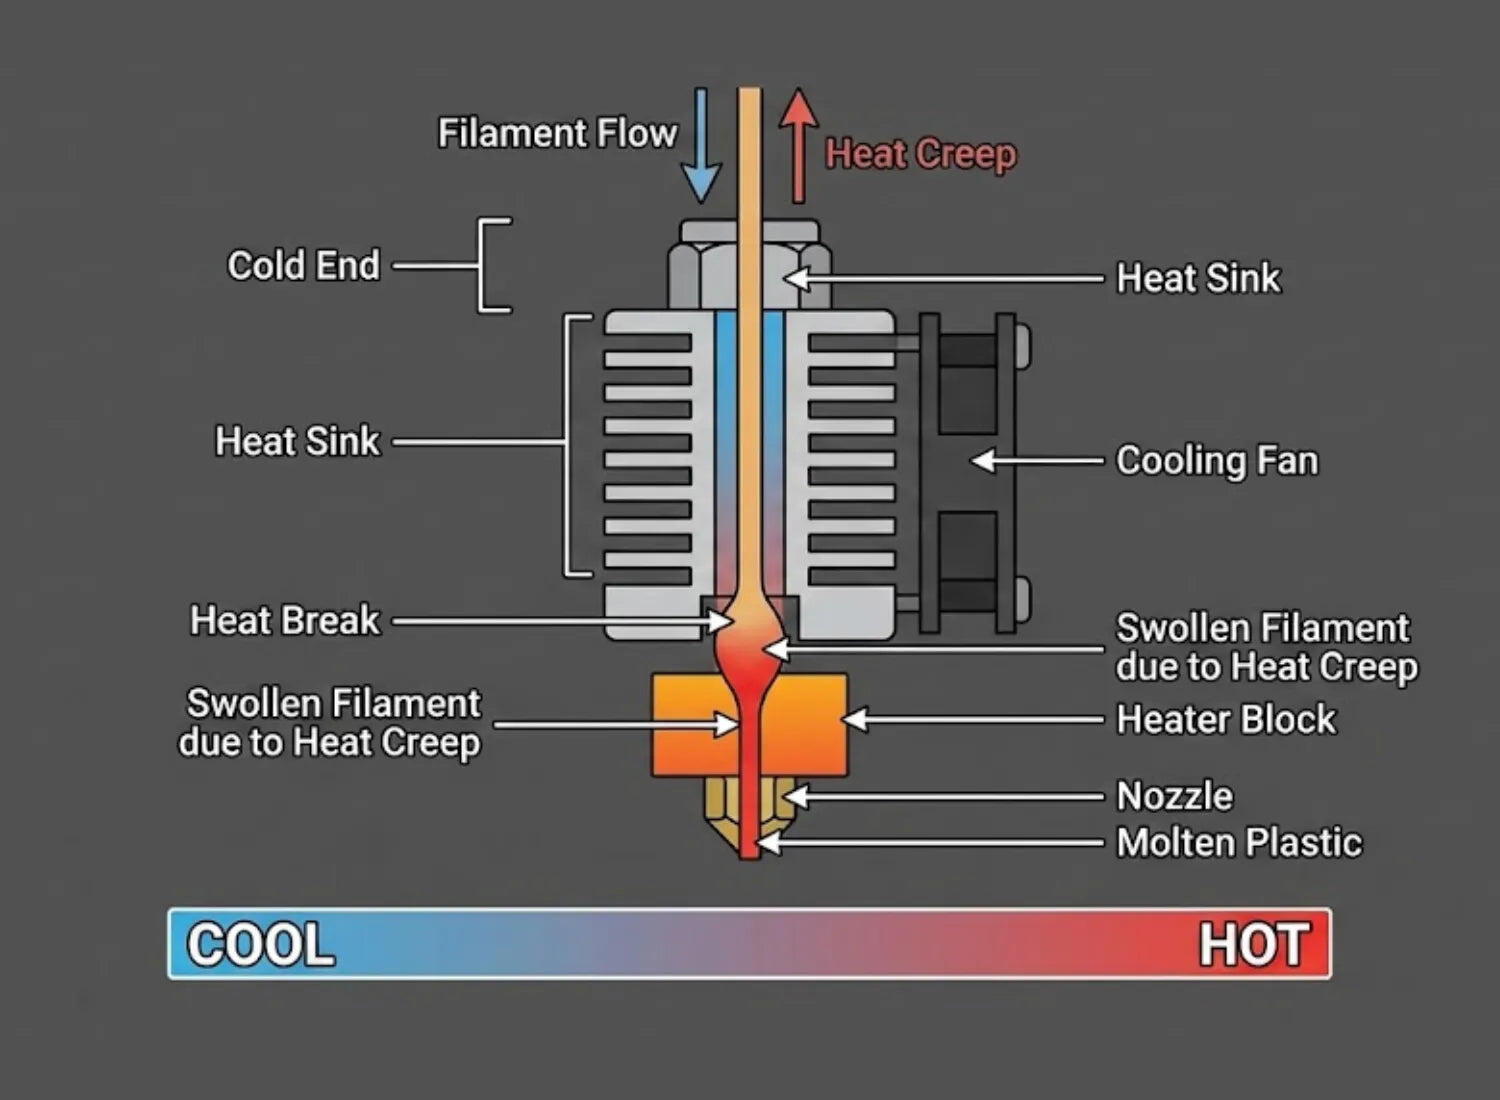
- Isı Sızması (Heat Creep): Eğer kapalı kabin kullanıyorsanız ve hotend soğutma fanınız yetersizse, ısı yukarıya (soğuk bölgeye) sızar. Filament daha nozula gelmeden eriyip genişler ve borunun içinde sıkışır.
2. PETG: Yapışkan ve İnatçı
PETG, akışkan yapısı ve mükemmel katman yapışmasıyla bilinir ancak bu yapışkanlık nozul için bir tehlikedir.
- Nozul Çevresinde Birikme: PETG, pirinç nozulların dış yüzeyine yapışmaya çok meyillidir. Baskı sırasında nozul kenarına toplanan bu yapışkan tortular zamanla yanar, kahverengi/siyah bir renk alır ve içeri sızarak tıkanmaya yol açar.
- Hatalı Geri Çekme (Retraction): PETG basarken geri çekme mesafesini çok yüksek tutarsanız, erimiş haldeki aşırı yapışkan PETG malzemesini hotend'in soğuk bölgesine çekersiniz. Orada donan malzeme bir daha ileri gidemez.
Tıkanmış Nozulu Açma Yöntemleri
Yazıcınız şu an tıkandıysa endişelenmeyin. Sırasıyla şu adımları takip ederek nozulu ilk günkü haline getirebilirsiniz:
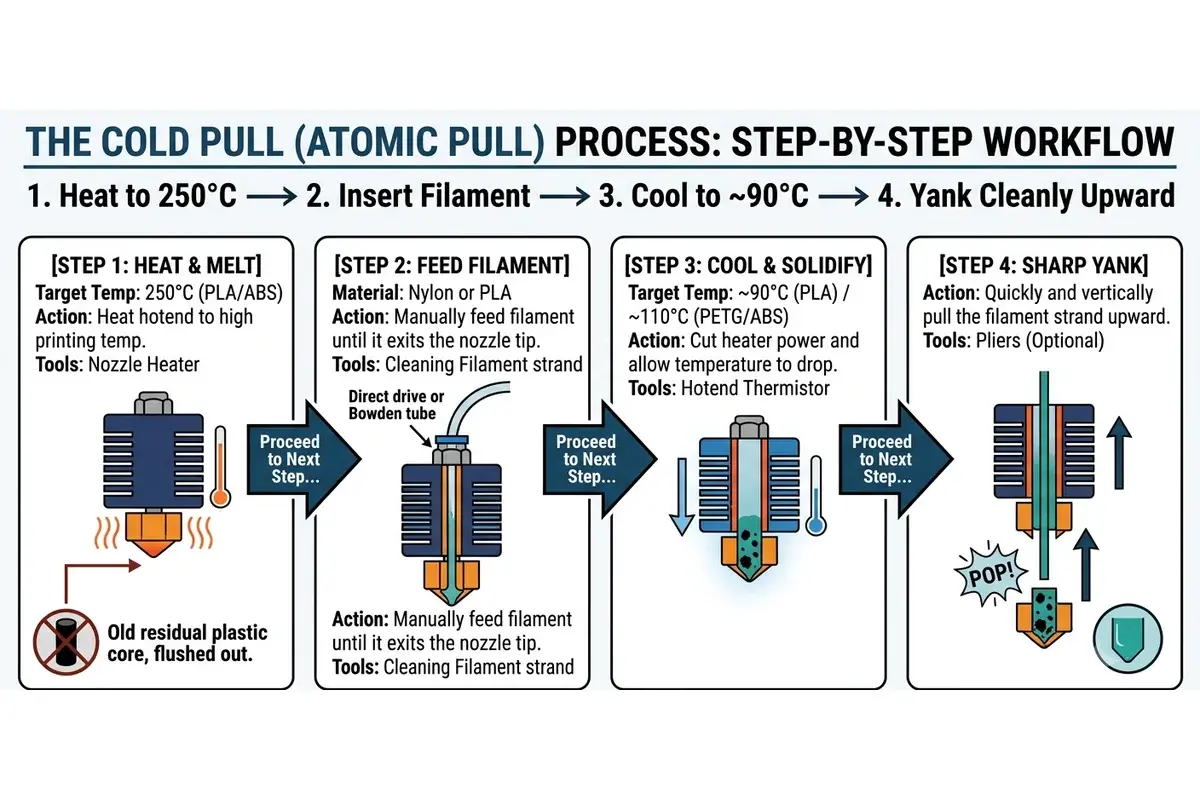
Adım 1: Atomik Çekme (Cold Pull) – En Etkili Çözüm
Nozulun içindeki tüm yanmış kalıntıları tek seferde söküp atmak için en profesyonel yöntem budur.
- Nozulu tıkayan malzemenin erime sıcaklığına (örneğin 250°C) ısıtın.
- Ekstrüder mandalını boşa çıkarıp içeriye bir miktar filament (tercihen Naylon veya PLA) itin, ucundan hafifçe aktığını görün.
- Nozulu tamamen kapatıp sıcaklığın 90°C – 100°C arasına düşmesini bekleyin. (Filament yarı katı, sakız kıvamına gelmeli).
- Bu sıcaklığa ulaştığında, filamenti yukarı doğru tek ve hızlı bir hareketle güçlüce çekin.
- Filamentin ucunda nozulun iç kalıbını ve yapışan tüm siyah pislikleri göreceksiniz. Gerekirse bu işlemi temiz bir uç elde edene kadar tekrarlayın.
Adım 2: Akupunktur İğnesi Müdahalesi
Eğer tıkanıklık çok sertse, nozulu 250°C'ye ısıtın ve alttan 0.4 mm'lik temizleme iğnesini yukarı doğru hafifçe itin. Bu işlem, içeride taşlaşmış kalıntıları parçalayarak akışı yeniden başlatacaktır. İğneyi batırdıktan sonra elinizle filamenti yukarıdan aşağıya doğru ittirerek pisliği tahliye edin.
Gelecekteki Tıkanmaları Önlemek İçin Altın Tavsiyeler
- Temizleme Filamenti Kullanın: ASA veya ABS gibi yüksek sıcaklık isteyen bir baskıdan sonra PLA gibi düşük sıcaklık filamentine geçecekseniz, arada mutlaka "Cleaning Filament" kullanın. PLA, nozulda kalan ABS kalıntılarını eritemez ve doğrudan tıkanmaya sebep olur.
- Donanımınızı Yükseltin: PETG ve yüksek sıcaklık malzemeleriyle çok çalışıyorsanız, standart pirinç nozullar yerine kaplamalı bakır (plated copper) veya sertleştirilmiş çelik (hardened steel) nozullara geçiş yapın. Bu nozullar malzemenin dış yüzeye yapışmasını engeller.
- Geri Çekme Ayarlarını Kısalatın: Özellikle PETG için Direct Drive sistemlerde geri çekmeyi 1–1.5 mm, Bowden sistemlerde ise max 4 mm civarında tutun.
Unutmayın, doğru malzeme geçiş stratejisi ve düzenli hotend bakımı ile ASA, ABS ve PETG filamentiyle pürüzsüz ve hatasız baskılar almak sandığınızdan çok daha kolay!
Paylaş
Blog Son Eklenenler
2026 3D Yazıcı Satın Alma Rehberi: Hangi Yazıcıyı Almalıyım?
10.09.2026
3D Yazıcılarda Esnek Dünya: TPU Filament Nedir ve Nasıl Basılır?
10.09.2026
3D Yazıcılarda İlk Katman Kabusu: Filament Tablaya Neden Yapışmaz ve Nasıl Çözülür?
10.09.2026
3D Yazıcılarda Kabus Son Buluyor: ASA, ABS ve PETG Nozul Tıkanıklığı Neden Olur, Nasıl Çözülür?
10.09.2026
Dış Mekanların Güçlü Oyuncusu: ASA Filament Nedir ve Nasıl Basılır ?
07.09.2026
3D Baskıda Estetiğin Zirvesi: Neden Silk PLA Kullanmalısınız?
05.09.2026
